~2~Проект ~p~Производство кабеля для электротехнического оборудования требует стабильного качества намотки. Дефект, пропущенный во время производства, после изготовления кабеля может оказаться неисправимым. В проекте внедрили систему компьютерного зрения для контроля пяти намоточных станций с уведомлениями при отклонениях от допустимого рисунка намотки. ~2~Задача ~p~Процесс включал несколько рабочих позиций, каждая из которых требовала постоянного визуального контроля. Операторы следили за небольшими перегибами, нахлёстами и неравномерными промежутками во время движения кабеля. Длительное наблюдение за однообразным процессом повышало утомляемость, а стоимость материала делала позднее обнаружение дефектов особенно дорогим. ~p~Система должна была не просто отмечать ошибку на экране: требовались надёжная съёмка, уведомления с указанием станции и взаимодействие с управляющим оборудованием.
~2~Решение и реализация
~3~Создание стабильных условий съёмки
~p~Команда создала лабораторный стенд и сравнила камеры, освещение и углы обзора для выбора стабильной конфигурации контроля. Затем выбранную схему воспроизвели на промышленном оборудовании, чтобы модель получала сопоставимые изображения зоны намотки.
~3~Обучение модели контроля качества
~p~Размеченный набор изображений включал правильную намотку, нахлёсты, перегибы и изменения расстояния между витками. Вместо заявления о геометрическом измерении каждого интервала модель классифицирует визуальные отклонения от допустимой намотки. Это различие важно для оценки того, что система действительно определяет.
~3~Контроль с интеграцией в оборудование
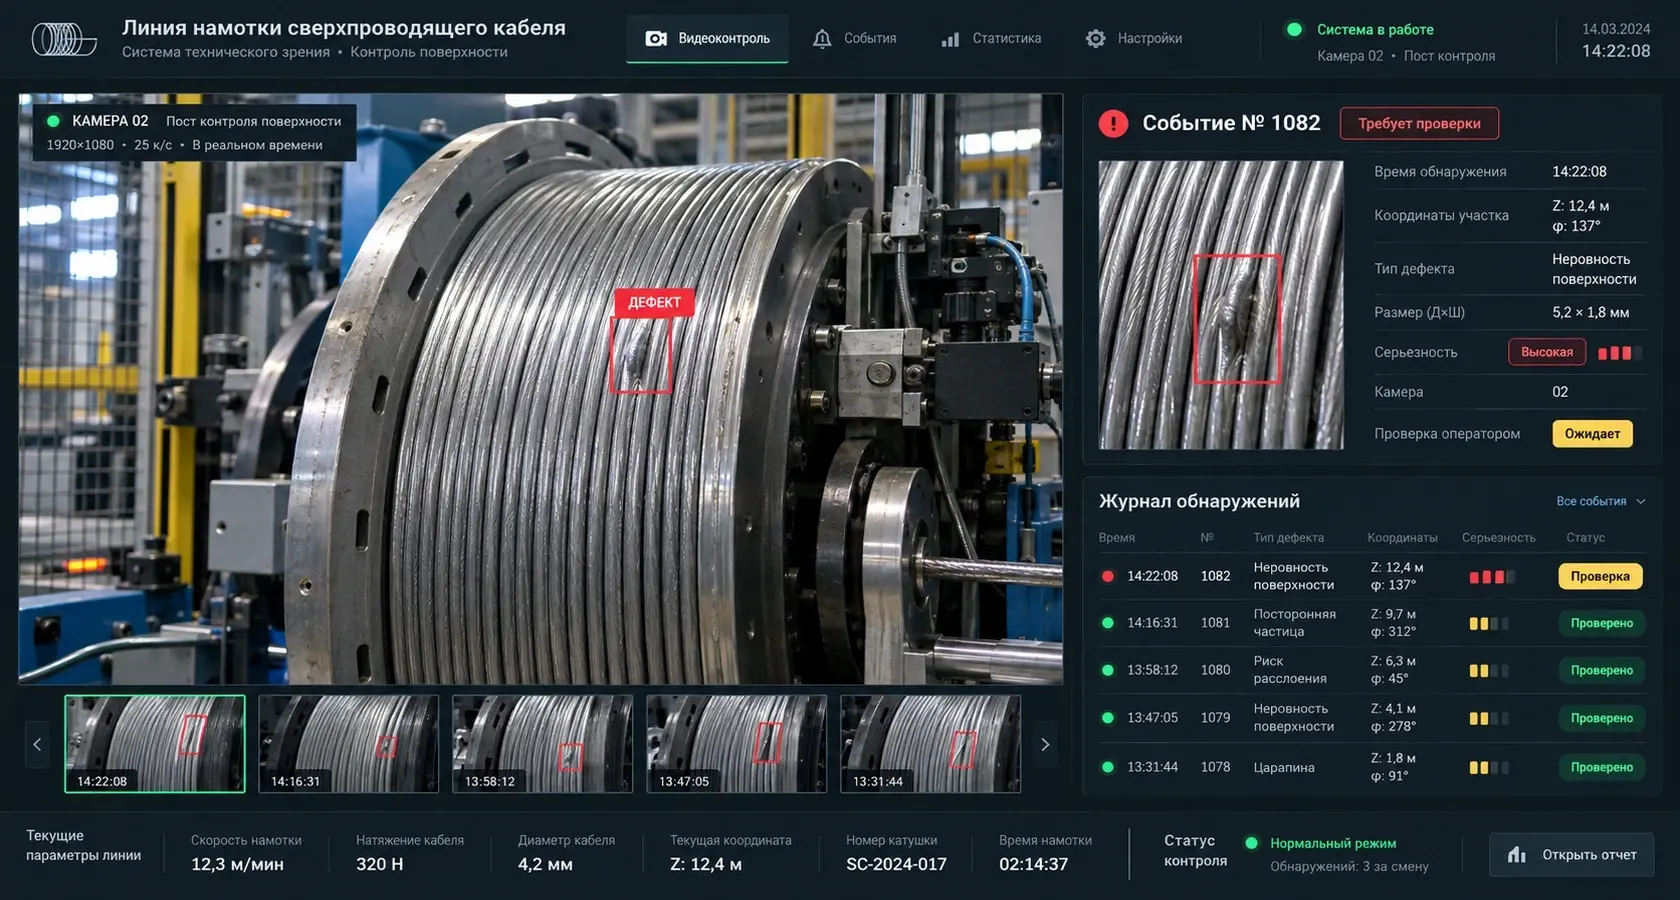
~p~Камера Full HD на каждой из пяти станций передаёт видео в систему, которая в реальном времени выявляет потенциальные дефекты. Она включает светозвуковую индикацию нужной станции и может выдать сигнал остановки при критическом отклонении. Оператор просматривает видео с отметками, а изображения событий сохраняются для дальнейшего разбора.
~2~Технические особенности
~p~Кабель формируется из узких технологических лент. Небольшой нахлёст, перегиб или нарушение шага намотки может испортить дорогостоящую деталь, поэтому дефект нужно заметить до завершения процесса. На подготовительном этапе команда собрала несколько сотен примеров правильной и дефектной намотки и обучила модель отличать допустимые рисунки от отклонений.
~p~Вместо геометрического измерения каждого интервала модель оценивает наблюдаемый рисунок намотки. Дефект активирует индикатор соответствующей станции, а критические случаи вызывают сигнал остановки через промышленные контроллеры. Оператор может изучить размеченный кадр, скорректировать процесс и обратиться к подробному архиву событий для поиска причин.
~3~Потоковый контроль на производственной линии
~p~На пяти постах кабельной установки предусмотрен визуальный контроль шага намотки, нахлестов и заломов; оператор видит кадр, предупреждение и журнал событий.
~p~Модель классифицирует изображение относительно эталонного состояния, а не измеряет шаг витков как числовую величину. Для критичных дефектов предусмотрен сигнал на светозвуковую колонну и линию.
~p~В системе контроля достигнута точность обнаружения дефектов до 99%.
~2~Результат
~p~Точность обнаружения дефектов достигает 99%. Автоматизированный контроль позволил сократить число операторов в смене на три-четыре человека. Проект также демонстрирует интеграцию ИИ-модели с камерами, промышленными контроллерами и физическими средствами сигнализации — задача сложнее анализа записанного видео после выпуска продукции.
Хотите реализовать похожий проект? Расскажите о своей задаче, и мы обсудим возможное решение